

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Uma carcaça de aço trefilado com diâmetro interno de 140 mm pode deixar uma linha de prensagem a cada poucos segundos, e esse ritmo é a razão pela qual os fabricantes de eletrodomésticos e motores industriais especificam a estampagem contínua da carcaça do motor para seus programas de maior volume. Em vez de mover peças brutas entre prensas independentes, uma linha contínua alimenta a tira enrolada através de uma matriz progressiva de múltiplas estações, onde a estampagem, trefilação, redesenho, perfuração e corte ocorrem como uma sequência coordenada. Para uma equipe de compras, essa escolha decide o custo por peça, a confiabilidade da entrega e se o décimo milésimo alojamento mede o mesmo que o primeiro da ferramenta.
O que realmente envolve a estampagem contínua da carcaça do motor
A estampagem contínua é um problema de coreografia antes de ser um problema de força. A prensa fornece a tonelagem, mas o layout da tira, o sistema de alimentação e as estações de matrizes decidem se a carcaça sai redonda, reta e repetível em velocidade. Cada estação executa uma operação, e a faixa de suporte as une para que nada se desloque entre os acessos.
Em um trabalho habitacional típico, as estações se dividem assim:
Tolerâncias e janelas de tamanho que você pode manter de forma realista
Uma linha progressiva bem mantida mantém a variação do diâmetro interno em alguns centésimos de milímetro quando uma estação de dimensionamento ou de engomar é incorporada na matriz, e os assentos de rolamento usinados podem apertar ainda mais dimensões críticas. O que os compradores devem verificar primeiro, porém, não é uma tabela de tolerância, mas a janela de tamanho, porque a rota de conformação define os limites antes de qualquer ferramenta ser cortada.
A estampagem profunda da folha cobre conchas pequenas e médias de forma econômica, e é por isso que a maioria dos programas de eletrodomésticos e unidades industriais ficam nessa janela. Paredes mais pesadas e diâmetros maiores movem-se em direção à construção tubular ou fabricada. Para um enquadramento mais amplo da decisão de compra, o nosso carcaça do motor em aço guia percorre toda a lógica de seleção.
| Rota de fabricação | Janela de ID típica | Parede e estrutura | Melhor ajuste |
| Concha de aço desenhada em uma linha progressiva | 29,6 a 160 mm | Parede em chapa; bases, suportes ou elementos flexíveis soldados em | Motores de acionamento para eletrodomésticos e industriais |
| Concha desenhada em aço inoxidável 304 | 139 a 180 mm | Parede de chapa resistente à corrosão | Lavagem, alimentação e equipamentos ao ar livre |
| Carcaça de aço de parede pesada com base | 260 a 343 mm | Parede espessa com base soldada | Grandes equipamentos industriais e especiais |
| Carcaça em tubo de aço | 113 a 127 mm | Parede espessa produzida a partir de tubo | Equipamentos especiais e de alta carga |
 Carcaça do motor de aço de parede fina ID 82,4 mm com tampas de extremidade soldadas Um invólucro de aço trefilado com parede de 1,0 mm com tampas de extremidade soldadas, assentos de rolamento integrados e ventilação axial para resfriamento. Ele se adapta à janela de concha desenhada de pequeno a médio porte do artigo para aplicações de motor leve e portátil. Ver Produto →
Onde a estampagem contínua da carcaça do motor vence e onde não
A estampagem contínua ganha em volume, repetibilidade e custo por peça, e perde em flexibilidade e paredes muito espessas. Escolha o caminho errado e os sintomas serão previsíveis: ferramentas que nunca atingem o ponto de equilíbrio ou paredes que se rompem, não importa como o suporte do blank esteja ajustado.
- O volume anual chega a seis dígitos e o design é estável ao longo dos anos modelo.
- O diâmetro interno da casca fica dentro da janela desenhada da casca de aproximadamente 29,6 a 160 mm.
- O custo por peça e a consistência entre lotes superam o orçamento de ferramentas.
- Suportes, bases e assentos usinados serão finalizados internamente após a estampagem.
- Os volumes estão baixos ou a geometria ainda está se movendo entre as revisões.
- As paredes são pesadas e os diâmetros são grandes, além do que o desenho profundo suporta bem.
- O perfil combina melhor com a construção do tubo do que com a chapa.
- A velocidade do protótipo é mais importante do que o custo unitário nos primeiros pedidos.
 Carcaça do motor de aço sem costura de parede pesada ID 127 mm Usinada a partir de tubo de aço sem costura com uma parede de 7,9 mm, esta caixa suporta alto torque e vibração onde a chapa estirada não consegue. Um exemplo adequado para o ponto do artigo sobre construção de paredes pesadas além dos limites de estampagem profunda. Ver Produto →
Os cinco defeitos que destroem as caixas e como as linhas reagem
Quase todas as revisões de causas de sucata em uma linha habitacional terminam nos mesmos cinco suspeitos, e todos eles são controlados no nível da matriz e da alimentação, em vez de serem capturados na inspeção final.
- Enrugamento do flange: a pressão do suporte da peça bruta e a geometria do cordão de estiramento mantêm o flange plano; uma vez que o ferro enruga na parede, a casca é sucata.
- Rasgando no raio do punção: a relação de trefilação é muito agressiva para o material, então a correção é outra estação de redesenho ou um raio mais suave.
- Orelha na borda: a anisotropia da folha levanta as orelhas em ângulos fixos, de modo que o plano da matriz adiciona margem de corte e a borda fica limpa.
- Springback e ovalização após o corte: a geometria da matriz é compensada e uma estação de dimensionamento final restaura o arredondamento do diâmetro interno.
- Descamação do revestimento em tiras galvanizadas: curvas de alimentação apertadas e fricção da matriz lascam a camada de zinco, de modo que o raio de alimentação e a lubrificação são controlados.
Quando a espessura da parede ultrapassa o limite que o desenho suporta confortavelmente, a resposta honesta é mudar as rotas em vez de forçar a folha; nosso fabricação de carcaça de motor em tubo de aço guia cobre esse caminho em detalhes.
Como qualificar um fornecedor de carcaças de estampagem contínua
Julgue a cadeia do processo, não o preço unitário. Um fornecedor que terceiriza a matriz ou a usinagem entrega as variáveis mais críticas a alguém que você não pode auditar, e a diferença de preço geralmente reaparece como frete, prazo de entrega e problemas de tolerância.
- Engenharia interna de matrizes: pergunte quem projeta, corta e repara a matriz progressiva e com que rapidez uma estação desgastada pode ser reconstruída.
- Capacidade de prensagem e alimentação: a tonelagem, o tamanho do leito e o sistema de alimentação servo decidem quais tamanhos de casca podem funcionar na taxa.
- Uma cadeia secundária completa: soldagem de bases e suportes, usinagem de faces finais e assentos de rolamentos e tratamento de superfície sob o mesmo teto eliminam transferências que empilham tolerâncias.
- Inspeção por trás da prensa: circularidade, espessura da parede e certificação do material são verificadas com instrumentos adequados, não apenas com paquímetros.
- Evidência de volume: capacidade real, anos de processo e uma base de clientes verificável.
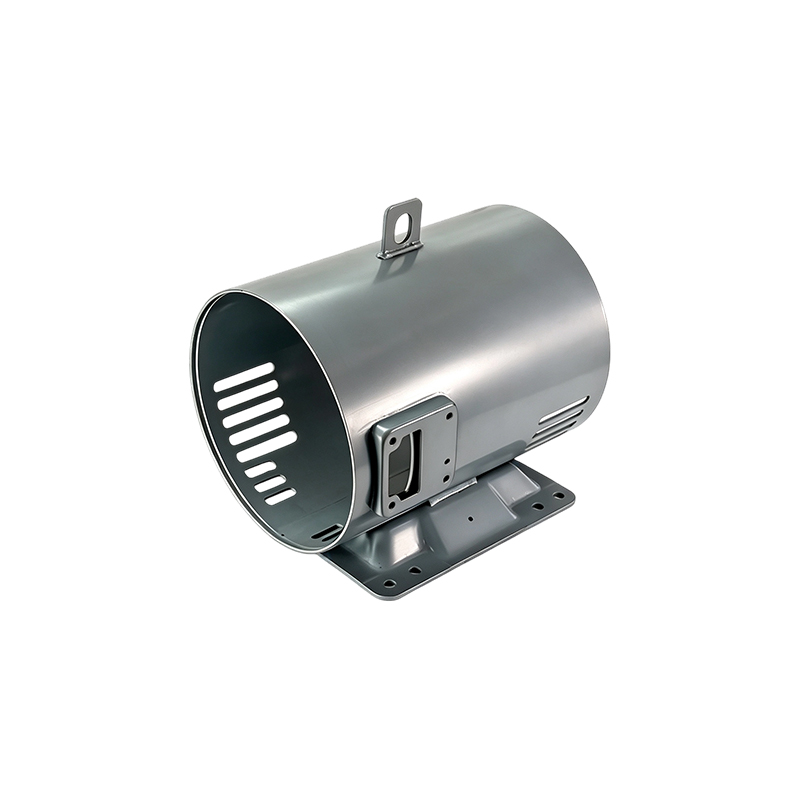
Nossa própria fábrica executa estampagem, soldagem automática, usinagem e tratamento de superfície em um único fluxo. concentra-se na fabricação de carcaças de motores há 40 anos, apoia programas de clientes com uma equipe de engenharia com média de mais de 20 anos de experiência e envia mais de cinco milhões de carcaças por ano para mais de 50 fabricantes de motores. Invólucros como o nosso invólucro de 140 mm com dois suportes soldados mostram como a estampagem e a soldagem secundária se combinam em um único produto.
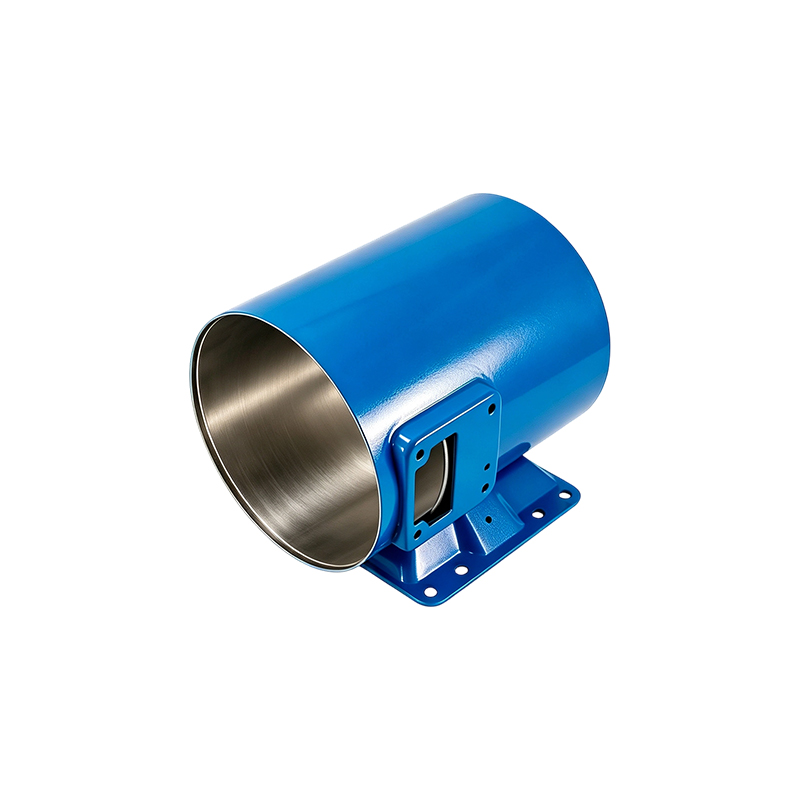
 Carcaça do motor em aço ID 140 mm com dois suportes soldados Uma carcaça de aço trefilado com acabamento revestido a pó fosfatado, roscas de prensa-cabo seladas e dois suportes de montagem soldados. Ele ilustra o objetivo do artigo sobre combinar estampagem e soldagem secundária em um único produto. Ver Produto →
Perguntas frequentes
Qual faixa de tamanho se adapta à estampagem contínua da carcaça do motor?
As cascas de chapa desenhada vão de cerca de 29,6 mm até 160 mm de diâmetro interno em nossas linhas. Acima disso, a espessura da parede e a tonelagem da prensa levam o trabalho para a construção de paredes pesadas ou tubos, que produzimos em diâmetros internos de até 343 mm.
Qual a diferença entre a estampagem contínua e a estampagem por transferência?
Na estampagem contínua, a tira transporta a peça através de cada estação dentro de uma matriz. Na estampagem por transferência, as peças individuais são movidas entre matrizes separadas por dedos ou robôs. As linhas contínuas correm mais rápido por peça; linhas de transferência lidam com desenhos mais profundos e cascas maiores.
Quais materiais funcionam melhor para caixas estampadas?
O aço laminado a frio é o padrão para carcaças de eletrodomésticos e industriais. O aço inoxidável 304 é adequado para ambientes de lavagem e corrosivos, e a tira galvanizada funciona bem quando o raio de alimentação e a lubrificação são gerenciados para proteger o revestimento.
Que tolerância devo esperar no diâmetro interno?
Com o dimensionamento ou a passagem a ferro incorporados na matriz progressiva, espere um controle do diâmetro interno dentro de alguns centésimos de milímetro. Onde o projeto de um motor precisa de mais, a usinagem após a estampagem define os assentos dos rolamentos e as faces finais para as dimensões finais.
 Previous