

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Quando o desenho da carcaça do motor passa pela mesa de um engenheiro em 2026, raramente se parece com o cilindro simples mostrado nos catálogos mais antigos. A lista de revisões geralmente nomeia três coisas: um padrão de suporte que corresponde a uma célula de montagem robótica, um bolsão de canal de resfriamento onde costumava estar um furo reto e uma tolerância que força um centro de usinagem em vez de um torno. Essas demandas não são casos isolados. Eles vêm de tendências de design de carcaças de motores que passaram de programas EV para unidades industriais, eletrodomésticos e equipamentos especiais.
Para um fabricante como a Jiangsu Yufeng Electric Co., Ltd., que fornece caixas de aço e aço inoxidável com diâmetro interno de 29,6 mm a 343 mm, essas tendências decidem quais desenhos serão cotados e quais ferramentas serão construídas. As seções abaixo detalham as quatro tendências com maior probabilidade de aparecer em um novo programa motor.
Tendências de design de carcaças de motores: desde carcaças universais até montagens específicas para aplicações
A tendência mais clara no design da carcaça do motor é o fim da carcaça universal: as carcaças agora são moldadas para um layout de montagem em vez de serem cortadas de um tubo genérico.
Os projetistas estão especificando estruturas montadas em suporte para bombas e sopradores, carcaças montadas em pés para redutores e compressores e combinações de flange com registro piloto para motores montados na face. Essa mudança move o escopo da produção para cima. O fornecedor da carcaça não pode mais enviar um tubo simples; ele deve usinar as faces do suporte, fazer furos para cavilhas e validar o nivelamento do pé em relação ao desenho da interface do cliente. Como resultado, estruturas de motor montadas em suporte e as conchas montadas nos pés tornaram-se famílias de produtos separadas, em vez de opções em uma linha genérica.
Um exemplo prático é um alojamento de 140 mm para um acionamento de bomba que carrega dois suportes usinados. O passo entre colchetes, a altura da face e o paralelismo são verificados em uma CMM antes da primeira amostra sair da fábrica.
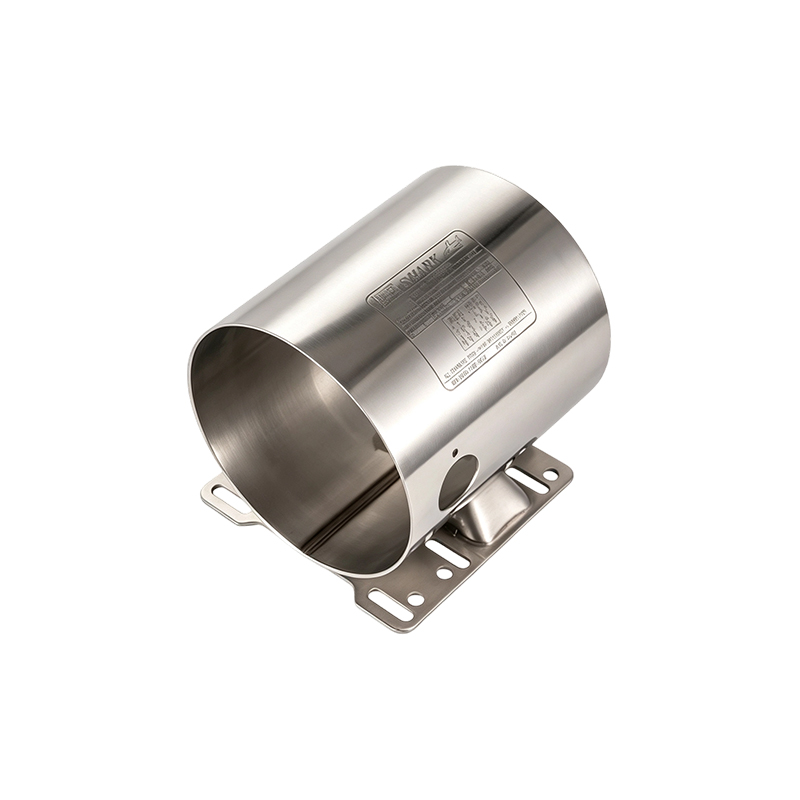
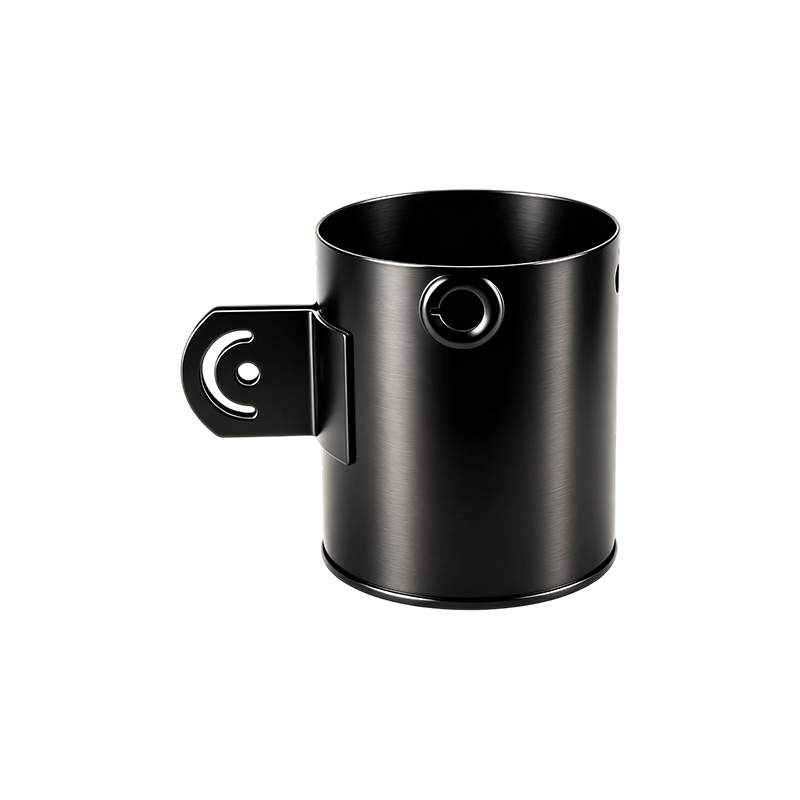 Carcaça do motor em aço com dois suportes soldados para acionamentos de bombas Este alojamento de 140 mm de diâmetro interno com dois suportes de montagem soldados é usinado após a soldagem para manter o passo, o paralelismo e a altura da face, garantindo uma fixação confiável para unidades de acionamento da bomba. Ver Produto →
Quando os suportes são soldados, a entrada de calor pode desviar as faces usinadas do paralelo. Um fornecedor que usina após a soldagem, e não antes, mantém essas tolerâncias de forma confiável em todo o lote.
Padrões de montagem comuns para avaliar
- Montagem em suporte lateral com furos roscados ou passantes para motores compactos de bombas e sopradores
- Montagem em base plana com furos para placas vibratórias e sistemas de trilhos
- Montagem em flange com registro piloto e círculo de parafuso para conjuntos de motores montados na face
O resultado mensurável: uma carcaça com faces de suporte usinadas pode reduzir o tempo de calços do conjunto do motor de minutos para segundos, ao mesmo tempo que remove uma fonte de desalinhamento do rotor com a carga do processo.
Tendências de design de carcaças de motores: o gerenciamento térmico se torna uma tarefa habitacional
O gerenciamento térmico é a tendência de design de carcaça de motor que muda mais rapidamente porque a carcaça agora é projetada como um trocador de calor, e não como uma cobertura protetora.
À medida que os motores encolhem para a mesma potência, a carcaça deve remover mais calor por centímetro quadrado de superfície. Isto reescreve a geometria de três maneiras: aletas mais profundas, camisas de resfriamento integradas e passagens de ar usinadas na parede. Em caixas de aço, a condutividade térmica do material não pode competir com a do alumínio, por isso os projetistas compensam com a área de superfície e o controle do fluxo de ar. O gráfico abaixo mostra por que a geometria das aletas é importante.
O aço carbono conduz calor a cerca de 50 W/(mK), aproximadamente um quarto dos 205 W/(mK do alumínio). O aço inoxidável cai para 16. Uma caixa de aço com aletas altas e fluxo de ventilador direcionado ainda pode atender às metas térmicas, especialmente em ambientes industriais internos onde a resistência ao impacto e o custo pesam mais que o peso.
Outra questão subestimada é a uniformidade. Uma carcaça com aletas assimétricas ou com passagem de ar axial única cria um ponto quente no lado oposto, o que reduz a vida útil do isolamento do enrolamento. A resposta direta para os compradores: peça um relatório de simulação térmica antes do primeiro artigo, não depois.
A resistência à corrosão passa para a seleção de materiais
A resistência à corrosão é agora uma decisão de seleção de material no projeto da carcaça do motor, e não uma reflexão tardia na oficina de pintura.
Processamento de alimentos, bombas de produtos químicos, HVAC costeiro e certos locais sob o capô de veículos elétricos especificam carcaças de aço inoxidável porque a corrosão nas bordas em recortes pintados e furos de parafusos aparece dentro de meses nesses ambientes. A nota 304 é a linha de base; a classe 316 é reservada para aplicações com alto teor de cloreto, embora seja menos comum em caixas devido ao custo de usinagem.
A soldagem de caixas de aço inoxidável exige entrada de calor controlada. Um alojamento de aço inoxidável 304 de 139 mm enrolado em chapa deve manter o arredondamento do furo após a retração da solda; acessórios e uma sequência de soldagem definida mantêm o diâmetro interno dentro da tolerância.
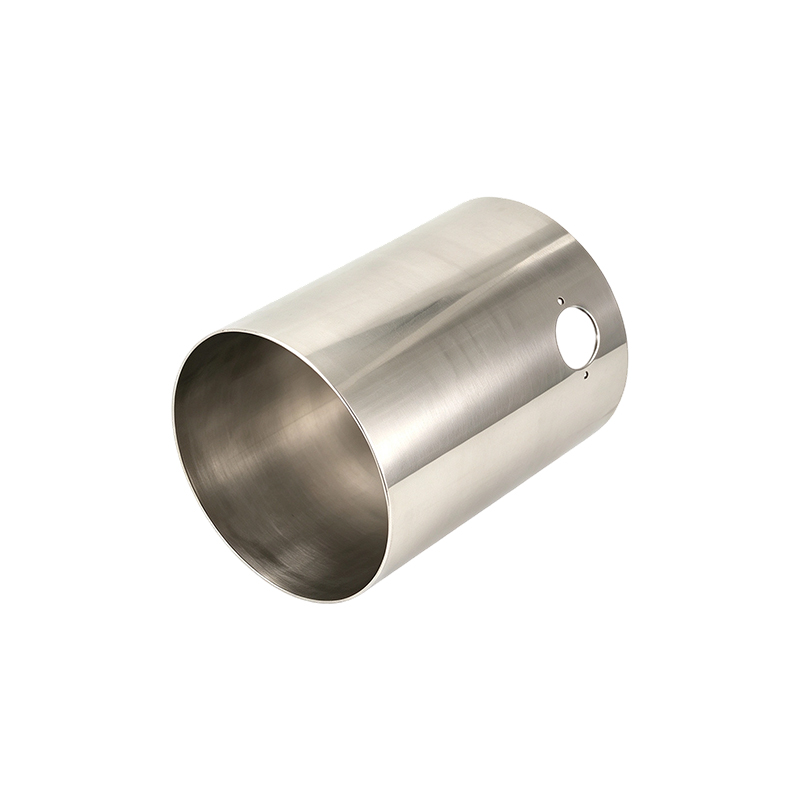 Carcaça do motor 304SS soldada com entrada de calor controlada Esta carcaça de aço inoxidável de 139 mm deve preservar a circularidade do furo após a soldagem; entrada de calor e acessórios controlados são essenciais, e especificar critérios de aceitação de névoa salina nos desenhos evita falhas em campo. Ver Produto →
Os projetistas devem escrever o padrão de aceitação de corrosão no desenho, como horas de névoa salina ou duração da exposição à umidade. Sem isso, os fornecedores optarão pela passivação cosmética e o invólucro poderá falhar no campo nas bordas pintadas.
Linhas de montagem automatizadas definem novas tendências de design de carcaças de motores
As linhas automatizadas de encaixe por pressão e de piquetagem estão definindo novas tendências de design de carcaças de motores, exigindo geometria de furo repetível em escala.
Quando um rotor é pressionado em uma carcaça, a tolerância do furo determina se a prensa para com a força correta ou rejeita o subconjunto. Os requisitos comuns para pequenos motores laminados agora incluem arredondamento do furo dentro de 0,03 mm e esquadria da face dentro de 0,05 mm. Para uma carcaça de aço estampado de 2,0 mm, essa precisão é alcançada através da escolha do processo: uma barra de mandrilar de precisão, medição de ar e controle estatístico do processo.
Caixas maiores transferem o desafio para a fixação. Uma caixa de aço de parede pesada com diâmetro interno de 260 mm e base mantém sua geometria somente se a base for fixada antes do mandrilamento e liberada depois que a peça atingir a temperatura ambiente.
 Carcaça do motor de parede pesada com base para aplicações de alta potência Com furo de 260 mm e espessura de parede de 5 mm, esta caixa resiste a torque e impacto. A fixação adequada antes do mandrilamento e a verificação da circularidade do furo e do nivelamento da base são essenciais para a montagem automatizada. Ver Produto →
Os acessórios de solda também protegem o invólucro durante a soldagem por pontos; um bom acessório pode ser a diferença entre um furo redondo de 0,05 mm e um oval de 0,12 mm após o resfriamento. Os compradores devem solicitar um relatório de verificação dimensional que separa a circularidade do furo, o paralelismo da face do suporte e o nivelamento da base. Uma única linha de “diâmetro OK” não é mais suficiente para montagem automatizada.
O que essas tendências de carcaças de motores significam para a aquisição de motores
Para os fabricantes de motores, as tendências de design de carcaças de motores mudam as perguntas feitas na fase de RFQ, e não apenas o desenho.
A capacidade do processo do fornecedor é mais importante do que a página do catálogo. Uma carcaça com montagem integrada e recursos térmicos acarreta riscos de processo que um cilindro simples nunca teve. É aí que uma cadeia interna de estampagem, soldagem, usinagem e tratamento de superfície compensa: menos transferências, iterações de acessórios mais rápidas e tempo de reação mais curto.
| Tendência | O que mudou | Ação de aquisição |
| Montagem integrada | Suportes e pés usinados de acordo com um desenho de fixação | Envie o desenho do acessório com o RFQ |
| Arquitetura térmica | Aletas e canais de resfriamento passam a fazer parte da carcaça | Revise o relatório de simulação térmica antes do primeiro artigo |
| Material inoxidável | Aumentos de custos de soldagem e usinagem | Definir horas de névoa salina e qualidade do material |
| Tolerâncias mais restritas | Redondeza e paralelismo controlados em escala | Exigir dados SPC com PPAP |
Três solicitações que separam compradores informados
- Solicite a sequência de usinagem, incluindo como a caixa é fixada durante o mandrilamento.
- Solicite o relatório do primeiro artigo com dados do CMM na tolerância indicada.
- Solicite resultados de testes de névoa salina ou umidade antes de cortar o ferramental de produção.
Perguntas frequentes
O que é uma carcaça de motor?
A carcaça do motor é a carcaça estrutural que suporta o conjunto do estator e do rotor, protege os componentes internos, transfere calor para o ar circundante e fornece as interfaces de montagem para a máquina acionada.
Qual material é melhor para a carcaça do motor?
O aço carbono é o padrão para a maioria dos motores industriais devido à rigidez, soldabilidade e custo. O aço inoxidável torna-se a escolha certa quando a resistência à corrosão é necessária, e o alumínio é adequado para aplicações onde o peso e a condutividade térmica superam o custo do material.
Qual tolerância é padrão para o furo da carcaça do motor?
Para motores pequenos e médios, o arredondamento do furo de 0,03 a 0,05 mm e um diâmetro do furo dentro de H7 são comuns nas revisões de projeto atuais. Caixas maiores de paredes pesadas geralmente funcionam com 0,05 a 0,08 mm, dependendo do processo de montagem por encaixe por pressão.
Como as tendências de design da carcaça do motor afetam os prazos de entrega?
Os recursos de montagem integrados e a validação térmica acrescentam etapas de usinagem e inspeção, de modo que um alojamento orientado por tendências normalmente leva mais tempo do que um tubo simples. Um fabricante de caixas que controla internamente estampagem, soldagem e usinagem pode manter a maior parte desse aumento dentro da fase de ferramental e do primeiro artigo.
 Previous