

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Afrouxe os parafusos de fixação de um motor que vibra no comissionamento e deslize um calibrador de folga sob cada pé. Se um pé abrir 0,05 mm ou mais, a estrutura dobra toda vez que os parafusos são apertados e o furo que carrega o rolamento perde arredondamento com ele. Essa é a deformação da carcaça do motor em sua forma de campo mais comum, e raramente é culpa do próprio motor: o resultado foi decidido anteriormente, na prensa de trefilação, no dispositivo de soldagem e na broqueadora.
Este artigo mapeia de onde vem a deformação da carcaça, por que alguns centésimos de milímetro determinam a vida útil do motor e quais opções estruturais e de processo evitam que uma carcaça redonda de aço seja estampada até a montagem final.
O que realmente significa deformação da carcaça do motor
A deformação da carcaça do motor é qualquer desvio da carcaça em relação à geometria pretendida e ocorre em duas formas que se comportam de maneira muito diferente quando o motor é montado.
Deformação da carcaça do motor: qualquer desvio mensurável de uma carcaça do motor em relação à sua geometria especificada, incluindo arredondamento do furo, concentricidade do encaixe, planicidade do flange e coplanaridade do pé, produzido por tensões de fabricação, cargas de montagem ou condições de serviço.
A distinção que importa na prática é elástica versus plástica. A deformação elástica desaparece quando a carga desaparece; a deformação plástica é travada. Um alojamento pode medir perfeitamente após a usinagem e ainda medir fora do círculo quando um estator é pressionado, porque o ajuste de interferência provoca uma contração permanente de três lóbulos no furo.
Elástico
Recupera quando a carga é liberada. Casos típicos: flexão do pé manco sob carga do parafuso, pressão de fixação durante a usinagem, crescimento térmico em serviço.
Custo oculto: enquanto dura, distorce o anel externo do rolamento e desloca o entreferro.
Plástico
Permanente. Casos típicos: ovalidade soldada, retorno elástico da carcaça, contração do furo devido a um ajuste de estator superdimensionado.
Custo oculto: o erro permanece durante toda a vida útil do motor e não pode ser eliminado.
Quatro estágios onde a deformação da carcaça do motor entra na peça
A deformação entra em uma carcaça de aço em quatro pontos: trefilação, soldagem, usinagem e montagem. Cada um deixa uma assinatura diferente no furo e cada um tem uma contramedida comprovada.
A estampagem profunda deixa tensão residual, e a carcaça retorna oval à medida que o material relaxa, normalmente leitura total do indicador de 0,10 a 0,25 mm. Pés, suportes e caixas de terminais soldados adicionam calor e contenção; uma sequência descuidada curva a estrutura ou puxa o furo para fora do círculo em 0,15 a 0,40 mm. A usinagem contribui por meio de forças de corte e fixação em paredes finas, e é por isso que o estoque de acabamento e a estratégia de fixação são mais importantes do que a chamada de tolerância. A montagem é o último ponto de entrada: o ajuste de interferência do estator contrai o furo e os pés irregulares dobram a estrutura sob a carga do parafuso.
| Palco | Assinatura típica | Magnitude típica (TIR) | Contramedida de primeira linha |
| Desenho profundo | Concha oval de springback | 0,10 a 0,25mm | Design de matriz e controle de suporte de blank |
| Soldagem | Ovalização do furo e arco da armação | 0,15 a 0,40mm | Sequência simétrica e acessórios rígidos |
| Usinagem | Deflexão de parede fina sob grampos | 0,02 a 0,10 mm | Acabamento do furo por último, mandíbulas macias |
| Montagem | Contração do furo de três lóbulos | 0,02 a 0,06 mm | Interferência correta e parede adequada |
Nota de chão de fábrica
As carcaças furadas após toda a soldagem mantêm consistentemente a circularidade várias vezes mais apertada do que as carcaças furadas antes de seus pés serem soldados. A sequência adquire mais precisão do que uma chamada de tolerância mais rígida jamais conseguirá.
Por que alguns centésimos de milímetro decidem a vida útil do motor
Pequenos erros de geometria convertem-se diretamente em perdas elétricas e mecânicas, porque o entreferro é estreito e o ajuste do rolamento é preciso.
Um motor pequeno ou médio normalmente opera com um entreferro de 0,25 a 0,5 mm, e a prática de alinhamento mantém a excentricidade do entreferro estático perto de 10% do entreferro ou menos. Um furo fora do círculo empurra o estator e o rotor para fora do centro, criando tração magnética desequilibrada, vibração e ruído. Mecanicamente, um alojamento distorcido distribui a tensão de maneira desigual ao redor do anel externo do rolamento; sob alta carga contínua, o anel deforma-se, aquece e fadiga-se precocemente. Os reparos em campo rotineiramente rastreiam o ruído do rolamento até uma estrutura dobrada ou um pé manco, e não ao próprio rolamento.
0,25-0,5mm
Entreferro típico em motores pequenos e médios
10%
Teto comum para excentricidade do entreferro estático
0,05mm
Limite de pé macio antes que a carga do parafuso dobre a estrutura
0,02 mm
Alvo de redondeza em um alojamento com acabamento furado
Redondeza do furo através do processo, furo de 120 mm, parede de 1,5 mm
Como os fabricantes controlam a deformação da carcaça do motor em carcaças de aço
O controle da deformação é conquistado em três locais: estrutura, sequência do processo e verificação. Uma carcaça projetada rígida, soldada na ordem correta e furada por último permanece redonda; a ordem inversa raramente se recupera.
A estrutura vem em primeiro lugar, porque a rigidez à flexão aumenta acentuadamente com a espessura da parede. Portanto, as estruturas de alta carga passam de cascas finas estiradas para construções de paredes pesadas com base completa:
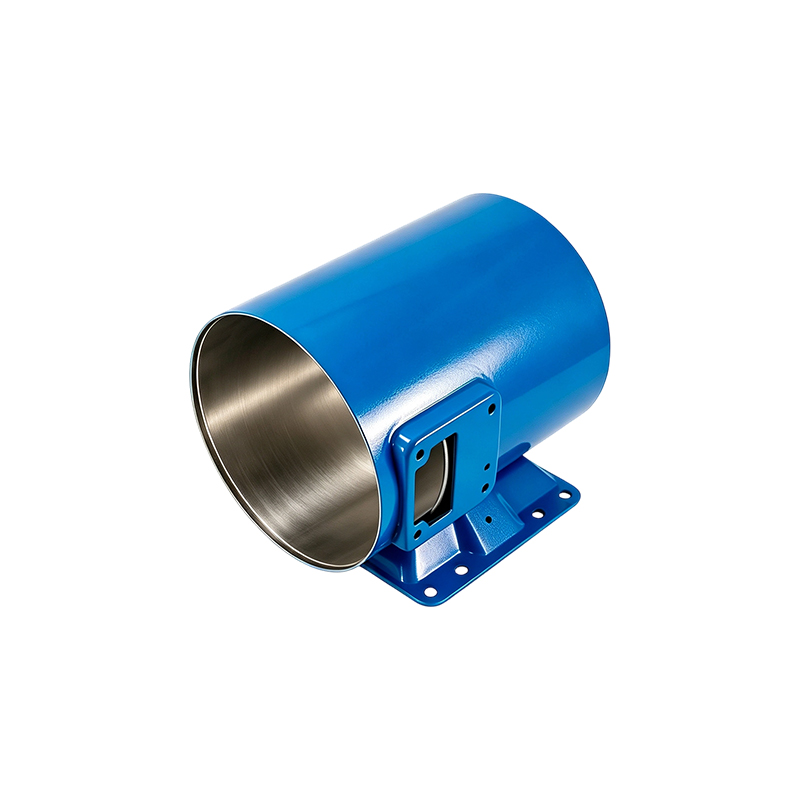
 Carcaça do motor de parede pesada com diâmetro interno 260 e base Esta carcaça do motor em aço de parede pesada apresenta um diâmetro interno de 260 mm, altura de 360 mm e uma espessura de material de 5 mm, oferecendo compreens... Ver Produto →
A construção baseada em tubo leva a mesma ideia adiante. Um blank de tubo de aço sem costura começa redondo, portanto, menos correções são necessárias antes do mandrilamento final. Nosso guia de fabricação de carcaça de motor em tubo de aço para os compradores percorre esse caminho passo a passo, incluindo a seleção da parede e as expectativas de tolerância.
 Carcaça do motor de parede pesada com diâmetro interno 127 A carcaça do motor é fabricada com precisão a partir de tubos de aço sem costura de alta qualidade. Com um diâmetro interno de 127 mm e uma espessura de parede de 7,9 mm, oferece precisão... Ver Produto →
Faça o furo por último, calibre-o e o resto do processo protege a geometria pela qual você já pagou.
- Solde antes de furar. A usinagem de acabamento ocorre após cada etapa térmica, com o furo preso em um dispositivo rígido durante a soldagem.
- Alivie o estresse onde é importante. Sequências de soldagem simétricas e, em seções pesadas, alívio de tensões antes do corte final.
- Prenda suavemente. Mordentes macios e suporte multiponto evitam que paredes finas se deformem durante a usinagem.
- Avalie a redondeza, não apenas o diâmetro. As verificações do medidor de ar ou do tampão em várias profundidades axiais detectam ovalidades que um micrômetro de dois pontos considera bom.
O que especificar e verificar antes que as caixas cheguem à sua linha
Coloque a geometria e o método de medição nas especificações de compra e verifique ambos na inspeção de entrada. Dois compradores que solicitam a mesma peça nominal podem ver resultados de campo muito diferentes dependendo do que o desenho realmente controla.
Especifique a circularidade do furo como leitura total do indicador, normalmente de 0,02 a 0,03 mm em furos usinados com acabamento, e coplanaridade do pé dentro de 0,05 mm. Nomeie o método de medição no desenho: medidor de ar ou medição coordenada em três profundidades axiais, não uma única verificação de diâmetro de dois pontos. Em seguida, execute quatro verificações práticas em cada lote:
- Meça a circularidade do furo em três profundidades axiais e registre as leituras.
- Verifique a coplanaridade dos pés em uma placa de superfície com a carcaça descarregada.
- Pressione um estator e registre a curva de força; um pico crescente de bandeiras representava risco de contração.
- Na instalação, verifique se cada pé está dentro de 0,05 mm antes do torque final.
A estrutura de montagem merece igual atenção, porque os suportes e os elementos flexíveis decidem como as cargas entram na estrutura. Uma caixa com pontos flexíveis projetados absorve a tensão de montagem em vez de passá-la para dentro do furo:
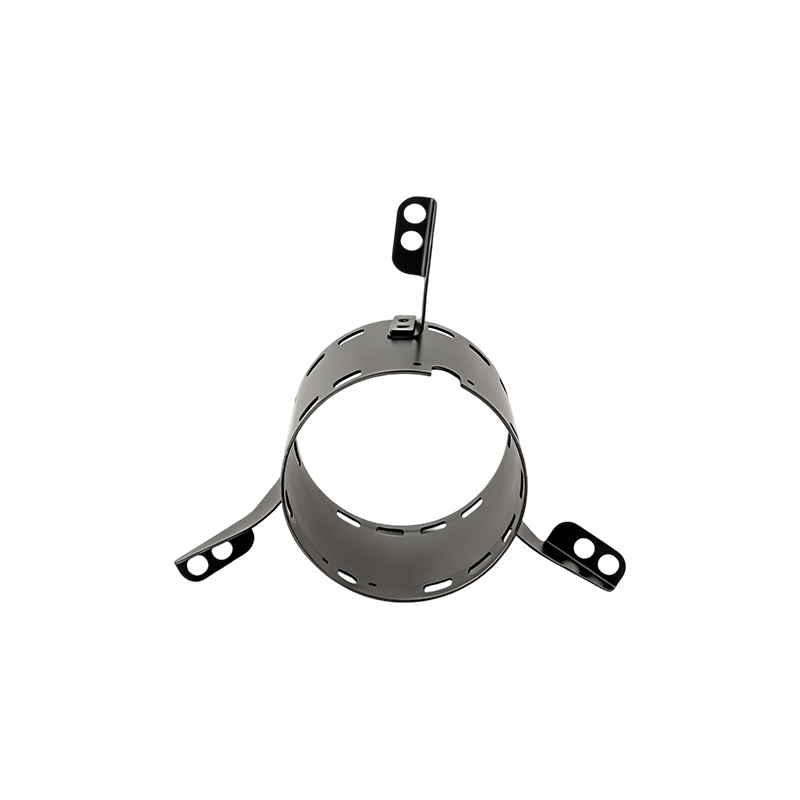 Alojamento de aço do motor do diâmetro interno 120 com três suportes flexíveis Esta carcaça do motor em aço apresenta uma estrutura projetada com precisão com diâmetro interno de 120 mm, altura de 105 mm e espessura de parede de 1,5 mm, alcançando um tamanho compacto... Ver Produto →
Onde diversas estruturas estiverem em jogo, compare as opções de parede, base e suporte em todo o padrão gama de carcaças de motor em aço antes de bloquear o desenho.
Trate a redondeza como um resultado do processo, não como um desejo de desenho. Na Jiangsu Yufeng Electric Co., Ltd., estampagem, soldagem, usinagem e inspeção são executadas em uma única planta, o que torna o controle de sequência executável e mantém o risco de deformação fora de sua linha.
Perguntas frequentes sobre deformação da carcaça do motor
Uma carcaça de motor deformada pode ser reparada?
As causas elásticas podem: calçar os pés e reapertar em sequência geralmente remove a distorção do pé mole. A deformação plástica do furo geralmente exige reusinagem ou substituição, porque um furo com mais de alguns centésimos de milímetro fora do círculo continuará funcionando no anel externo do rolamento pelo resto da vida útil do motor.
Uma parede mais espessa sempre impede a deformação?
A espessura ajuda muito, já que a rigidez da flexão varia aproximadamente com o cubo da espessura da parede, mas não desculpa a má prática. Uma carcaça grossa soldada na ordem errada ou fixada de maneira descuidada ainda pode sair redonda. A construção de paredes pesadas e baseada em tubos oferece todos os seus benefícios somente quando combinada com a sequência de soldagem e o mandrilamento de acabamento por último.
A deformação é sempre culpa do fabricante da caixa?
Não. A instalação com pé manco, parafusos de montagem com torque excessivo, tensão no tubo e ciclagem térmica deformam os alojamentos que saíram de fábrica de acordo com as especificações. É por isso que as verificações de pé manco fazem parte do procedimento de instalação e por que as verificações de circularidade de entrada são importantes em ambos os lados.
Qual construção resiste melhor à deformação?
Para estruturas maiores e de alta carga, as carcaças de aço de parede pesada e baseadas em tubos mantêm melhor a geometria, e as versões em aço inoxidável 304 trazem a mesma rigidez onde a resistência à corrosão também é necessária. Combine a estrutura com o caminho de carga em vez de comprar apenas a espessura.
 Previous